




宏熔系列GMG Honmelt
宏熔系列GMG Honmelt专为新能源汽车、大型铝合金铸造场景打造的大容积、长寿命等静压坩埚,以 3 吨级超大容量和高稳定性能,赋能高效压铸生产。面对新能源汽车底盘件、电池外壳等大型铸件的市场需求,宏熔系列GMG Honmelt坩埚采用先进等静压成型技术,搭配纯熔系列GMG Purmelt、恒熔系列GMG Stamelt 两大成熟材料体系,结合高抗氧化配方,实现大容量、长寿命与节能性的三重突破,是大型铝合金保温熔炼的理想解决方案。
 产品详情
核心优势
✔3 吨级超大容量:最高可容纳 3 吨铝水,适配大型压铸机与高产能生产线,单批次处理量显著提升。
✔实现 14个月超长寿命:高抗氧化材料配方大幅延缓坩埚损耗,减少频繁更换带来的停机损失。
✔生产效率显著提升:低更换频率、更少停线时间,提升生产效率。
✔运营成本持续优化:更长的使用寿命与更低的能耗,降低运营成本。
✔性能稳定可靠:使用过程中机械强度与热导率保持稳定,抗热震、抗侵蚀能力优异。
规格与定制化服务
尺寸范围:外径最大 2500mm,高度最大 1200mm,支持非标准高度(H < max*)定制。
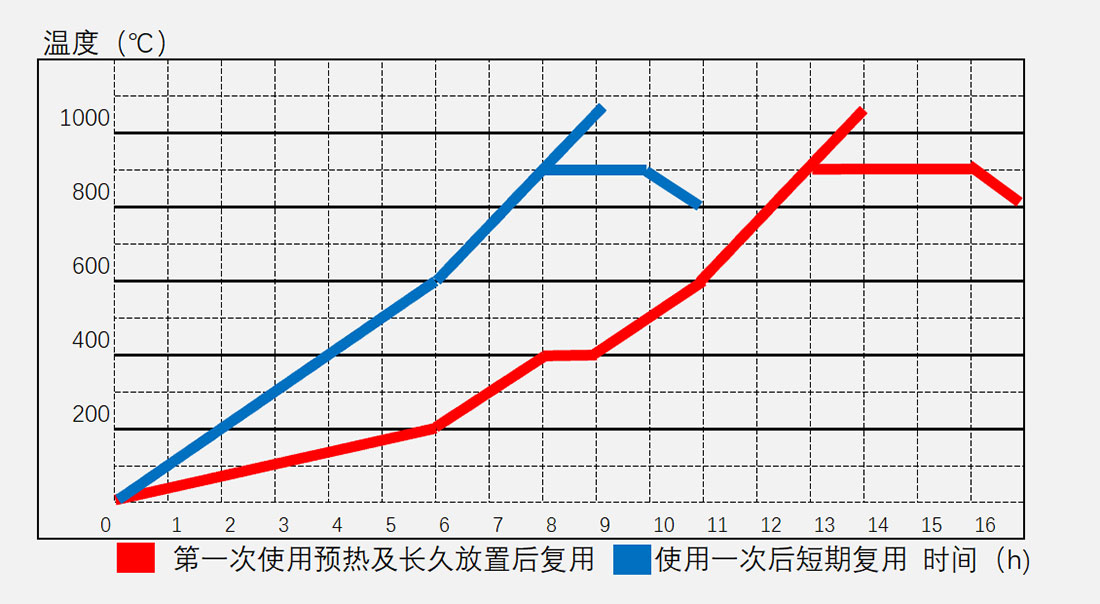
超大型坩埚的预热曲线
新坩埚安装后,应缓慢加热至200℃,去除坩埚中水汽,由于坩埚尺寸偏大,此过程参考预热时间,另外基于季节温度变化适当缩短或延长时间;
然后再调节控制器缓慢将坩埚温度加热至400℃,保温1h后再升温至600℃,并持续加热至950℃;
坩埚升温至950℃后保温2~3h,确保釉料与坩埚坯体充分熔融,从而最大程度延长坩埚的使用寿命;
以上温度均需要直接从坩埚内壁测温,以达到坩埚本身准确的温度,控制系统的温度监控形式为炉膛温度,加热曲线以坩埚本身温度为准。
注意:
对于仅用于保温的坩埚,建议定期停炉使坩埚冷却,然后重新进行预热。这有助于弥补保温温度较低给坩埚带来的负面影响。加入铝水时,应确保坩埚中下部温度高于铝水 50℃。
若停炉后坩埚已经冷却,重新启动时,应按照首次安装的程序进行加热,但可以省略 2 小时的干燥时间。但若停炉时间过长(例如干季 3 天,雨季 2 天),则需首先缓慢升温至 200℃以烘干坩埚,然后按照首次安装的步骤进行加热。
以上建议仅用于在已有的熔炉中使用新的坩埚。若是新建或大修后的熔炉,应遵循熔炉制造商提供的干燥和加热说明,在没有安装坩埚时进行预先烘干。坩埚必须安装在绝对干燥的熔炉中。
 热线:400-668-3908
 邮箱:info@gmgam.com
 地址:苏州工业园区科营路2号中新生态大厦2303室
 邮编:215000

